| MOQ: | 10000pcs |
| Imballaggio standard: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Periodo di consegna: | 25-35 work days |
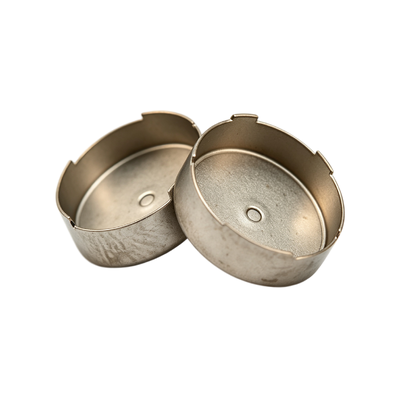
ILStampo per imbutitura profonda personalizzato ad alta precisione per alloggiamenti elettriciè progettato per la formatura di precisione di involucri metallici, coperture protettive, alloggiamenti di apparecchiature elettriche, componenti di scatole di controllo, alloggiamenti di sensori e altre parti in lamiera imbutita.
Progettati in base ai disegni del cliente, ai file CAD 3D, ai campioni e alle specifiche della pressa, gli utensili consentono un flusso di materiale controllato durante il processo di imbutitura profonda. Ciò aiuta a mantenere costanti lo spessore delle pareti, l'accuratezza dimensionale, i raggi degli angoli e l'integrità strutturale complessiva per le applicazioni di alloggiamenti elettrici.
| Parametro | Specifica |
|---|---|
| Nome del prodotto | Stampo per imbutitura profonda personalizzato ad alta precisione |
| Applicazione | Alloggiamenti elettrici/Involucri metallici |
| Tipo di matrice | Stampo per imbutitura profonda / Stampo per imbutitura profonda progressiva / Stampo composto |
| Processo di formazione | Imbutitura profonda/Imbutitura multifase/Stampaggio |
| Operazioni secondarie | Rifilatura / Foratura / Punzonatura / Piegatura / Formatura |
| Materiale del pezzo | Acciaio laminato a freddo/Acciaio inossidabile/Alluminio/Rame |
| Materiale dello strumento | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Precisione della matrice | Fino a circa 0,003 mm per caratteristiche adeguate |
| Tolleranza del prodotto | Secondo il disegno e la struttura del prodotto |
| Spessore del materiale | Personalizzato in base all'applicazione |
| Forma dell'alloggiamento | Rotondo / Quadrato / Rettangolare / A gradini / Personalizzato |
| Cavità | Cavità singola/multipla |
| Stampa di prova | 25-180T, a seconda dei requisiti degli utensili |
| Attrezzature di lavorazione | CNC / Elettroerosione / WEDM / Rettifica / Fresatura |
| Software di progettazione | AutoCAD/SolidWorks/UG/PROE |
| Trattamento superficiale | Lucidatura/Rivestimento/Placcatura/Personalizzato |
| Durata dell'utensile | Personalizzabile in base al materiale, alla geometria e al volume di produzione |
| Primo campione di prova | Disponibile per la verifica del cliente |
| OEM/ODM | Supportato |
| MOQ | 1 insieme |
| Confezione | Pellicola PE + custodia in legno per esportazione |
| Consegna | Circa 7-35 giorni, a seconda del progetto |
| Pagamento | T/T/L/C |
Le specifiche tecniche dipendono dal progetto. La costruzione finale dello stampo, la tolleranza, la capacità della pressa, lo spessore del materiale e i requisiti di durata dell'utensile vengono confermati durante la revisione tecnica.
Gli alloggiamenti elettrici spesso richiedono una combinazione dipareti profonde, raggi angolari piccoli, caratteristiche di montaggio, aperture, flange, strutture in rilievo e rapporti dimensionali controllati. Una corretta progettazione dello stampo è quindi essenziale per una produzione stabile.
METS valuta i seguenti fattori durante lo sviluppo degli utensili:
Il pezzo grezzo deve fluire dolcemente nella cavità dello stampo durante la trafilatura. Una resistenza eccessiva può provocare assottigliamenti o screpolature, mentre un controllo insufficiente può provocare grinze o instabilità dimensionali.
Per alloggiamenti elettrici più profondi, è possibile utilizzare più operazioni di disegno invece di forzare l'intera profondità in un'unica operazione. Il disegno in più fasi aiuta a distribuire la deformazione e a migliorare la stabilità della formatura.
I raggi del punzone e della matrice sono ottimizzati in base al tipo di materiale, allo spessore, alla geometria dell'alloggiamento e alla profondità di imbutitura per contribuire a ridurre le sollecitazioni localizzate.
Una pressione adeguata del premilamiera aiuta a controllare il flusso del materiale e a ridurre le grinze evitando un'eccessiva resistenza che potrebbe causare la rottura del materiale.
Una distanza adeguata è importante per la precisione dimensionale, il flusso del materiale, l'usura dell'utensile e la qualità della superficie finale.
Ulteriori operazioni come rifilatura, perforazione, punzonatura, goffratura, piegatura e formatura di flange possono essere incorporate nella soluzione di utensileria in base al design dell'alloggiamento elettrico.
METS è un produttore integrato che combinaprogettazione di stampi, produzione di utensili di precisione, stampaggio, imbutitura profonda e produzione di componenti metallici personalizzati.
DC53 è adatto per applicazioni impegnative di stampaggio e formatura in cui sono richieste migliore resistenza all'usura e tenacità. Può essere selezionato per stampi per alloggiamenti elettrici che richiedono prestazioni dimensionali stabili durante la produzione ripetuta.
SKD11 e D2 sono acciai per utensili comunemente utilizzati per applicazioni di stampaggio e formatura. Sono adatti per componenti che richiedono buona resistenza all'usura e stabilità dimensionale.
Gli acciai per utensili ad alta velocità come SKH-9 e SKH-51 possono essere presi in considerazione per aree ad alta usura o componenti specifici di taglio e formatura.
I materiali in carburo di tungsteno come YG15 e YG20 possono essere utilizzati per componenti selezionati di stampi ad alta usura in base ai requisiti di formatura e produzione.
La selezione del materiale finale viene determinata in base al materiale del pezzo, alla geometria, al volume di produzione, al carico di formatura, alle condizioni di usura e alla durata dell'utensile richiesta.
METS ha esperienza negli utensili per applicazioni di formatura di scatole di acciaio inossidabile e lamiera. Uno stampo progressivo di imbutitura o formatura può integrare operazioni di imbutitura, rifilatura e perforazione per produrre un involucro finito con dimensioni coerenti.
Per gli alloggiamenti elettrici leggeri, l'alluminio può essere lavorato mediante imbutitura profonda di precisione e utensili progressivi. Il processo di formatura può essere ottimizzato in base ai requisiti di qualità dell'alluminio, spessore, profondità di imbutitura, raggio angolare, lubrificazione e flusso del materiale.
METS fornisce gusci metallici stampati e imbutiti di precisione per applicazioni di sensori, con aperture personalizzabili, caratteristiche di montaggio e dettagli strutturali.
Gli utensili per imbutitura profonda di METS possono essere applicati anche a gusci e alloggiamenti metallici cilindrici. L'imbutitura profonda multistadio viene utilizzata quando la profondità o la geometria richiesta non può essere prodotta in modo efficiente in un'unica operazione di imbutitura.
Gli alloggiamenti elettrici richiedono più della semplice formatura della lamiera. Gli strumenti devono controllareflusso del materiale, precisione dimensionale, spessore della parete, geometria degli angoli e caratteristiche secondariedurante tutto il processo di formatura.
METS sviluppa stampi per imbutitura profonda personalizzati in base alle reali esigenze di produzione delle custodie elettriche. Dal disegno CAD iniziale, gli ingegneri possono valutare la profondità del disegno, lo spessore del materiale, la qualità del materiale, il rapporto di trafilatura, il raggio dell'angolo, il gioco di punzoni e matrici, i requisiti del portalamiera, il numero di fasi di trafilatura, i requisiti di rifilatura, le caratteristiche di perforazione e punzonatura, le specifiche della pressa, il volume di produzione e la durata prevista dell'utensile.
Uno stampo per imbutitura profonda progettato correttamente può ridurre le operazioni secondarie non necessarie e migliorare l'uniformità della produzione. Per i produttori di alloggiamenti elettrici, ciò può aiutare a ottenere:
Dimensioni stabili → Assemblaggio affidabile → Formatura coerente → Variazione di produzione ridotta
METS supporta l'intero processo di sviluppo degli utensili, compresa la revisione del progetto, la lavorazione meccanica, l'assemblaggio, la produzione di prova, la verifica dei campioni, la modifica e la consegna finale.
METS fornisce soluzioni personalizzate di stampi per imbutitura profonda in base a:
METS applica l'ispezione durante tutto il processo di sviluppo degli utensili.
Le informazioni sugli utensili pubblicate da METS indicano che gli inserti per matrice possono essere lavorati a macchina fino a circa± 0,002 mmdimensioni nelle applicazioni adeguate, mentre le tolleranze dimensionali del prodotto vengono stabilite in base al disegno del cliente e alla struttura del prodotto.
Dopo l'ispezione finale, lo stampo per imbutitura profonda è protetto da umidità, corrosione e danni dovuti al trasporto.
Il metodo di spedizione appropriato può essere selezionato in base alle dimensioni dell'utensile, al peso, alla destinazione, ai requisiti di consegna e alle preferenze del cliente.
SÌ. METS fornisce strumenti personalizzati basati su disegni 2D, file CAD 3D, campioni fisici o specifiche tecniche dettagliate.
I materiali tipici del pezzo da lavorare includono acciaio laminato a freddo, acciaio inossidabile, alluminio, rame e altre lamiere adatte. La scelta del materiale dipende dalla robustezza dell'alloggiamento elettrico, dalla resistenza alla corrosione, dalla conduttività, dal peso e dai requisiti di formatura.
SÌ. Gli utensili possono essere progettati per alloggiamenti rotondi, cilindrici, quadrati, rettangolari, a gradini, flangiati e altre geometrie personalizzate.
SÌ. A seconda della struttura del prodotto è possibile integrare trafilatura, rifilatura, punzonatura, perforazione, piegatura, goffratura e altre operazioni secondarie.
SÌ. L'attrezzatura può essere progettata in base alle specifiche della pressa del cliente, tra cui area di lavoro, corsa, tonnellaggio, altezza chiusa e altri parametri rilevanti.
A seconda dell'applicazione, METS può utilizzare DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 e altri materiali per utensili adatti.
La precisione dipende dalla caratteristica, dal materiale, dalla geometria, dal metodo di lavorazione e dalla tolleranza richiesta. Le informazioni sugli utensili per imbutitura profonda pubblicate da METS specificano la lavorazione ad alta precisione fino a circa 0,003 mm per le caratteristiche adatte dello stampo.
SÌ. È possibile organizzare lo stampaggio di prova dopo l'assemblaggio dell'attrezzatura in modo che i clienti possano verificare le dimensioni, la qualità della formatura e la compatibilità dell'assemblaggio prima dell'approvazione finale.
Il periodo di consegna dipende dalla complessità dello stampo, dal materiale, dalle dimensioni, dal numero di fasi di formatura e dalle esigenze del cliente. Le pagine dei prodotti METS specificano comunemente circa 7-35 giorni per progetti di utensili personalizzati.
SÌ. METS integra la progettazione e la produzione degli stampi con la produzione dello stampaggio, consentendo ai clienti di ottenere attrezzature e componenti metallici stampati personalizzati dalla stessa fonte di produzione.
SÌ. Sono disponibili servizi OEM e ODM per alloggiamenti elettrici personalizzati, matrici per imbutitura profonda, componenti stampati e relativi prodotti per la formatura dei metalli.
Si prega di fornire ilDisegno o campione 2D/3D, materiale, spessore del materiale, dimensioni dell'alloggiamento, volume di produzione annuale o stimato, tolleranza richiesta, trattamento superficiale e specifiche della macchina da stampase disponibile. Il nostro team di ingegneri può quindi valutare il processo di formatura e preparare un preventivo per gli utensili.
Se hai bisogno di uninvolucro elettrico in acciaio inossidabile, alloggiamento dell'alimentatore in alluminio, guscio del sensore, scatola di controllo, alloggiamento relativo al motore o altro involucro metallico personalizzato, METS può sviluppare gli utensili per imbutitura profonda corrispondenti in base alle vostre esigenze di prodotto.
Inviaci il tuoDisegno 2D, file CAD 3D o campione fisicoper la revisione tecnica e il preventivo degli utensili.
METS - Produttore di matrici per imbutitura profonda di precisione e stampaggio di metalli
| MOQ: | 10000pcs |
| Imballaggio standard: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Periodo di consegna: | 25-35 work days |
ILStampo per imbutitura profonda personalizzato ad alta precisione per alloggiamenti elettriciè progettato per la formatura di precisione di involucri metallici, coperture protettive, alloggiamenti di apparecchiature elettriche, componenti di scatole di controllo, alloggiamenti di sensori e altre parti in lamiera imbutita.
Progettati in base ai disegni del cliente, ai file CAD 3D, ai campioni e alle specifiche della pressa, gli utensili consentono un flusso di materiale controllato durante il processo di imbutitura profonda. Ciò aiuta a mantenere costanti lo spessore delle pareti, l'accuratezza dimensionale, i raggi degli angoli e l'integrità strutturale complessiva per le applicazioni di alloggiamenti elettrici.
| Parametro | Specifica |
|---|---|
| Nome del prodotto | Stampo per imbutitura profonda personalizzato ad alta precisione |
| Applicazione | Alloggiamenti elettrici/Involucri metallici |
| Tipo di matrice | Stampo per imbutitura profonda / Stampo per imbutitura profonda progressiva / Stampo composto |
| Processo di formazione | Imbutitura profonda/Imbutitura multifase/Stampaggio |
| Operazioni secondarie | Rifilatura / Foratura / Punzonatura / Piegatura / Formatura |
| Materiale del pezzo | Acciaio laminato a freddo/Acciaio inossidabile/Alluminio/Rame |
| Materiale dello strumento | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Precisione della matrice | Fino a circa 0,003 mm per caratteristiche adeguate |
| Tolleranza del prodotto | Secondo il disegno e la struttura del prodotto |
| Spessore del materiale | Personalizzato in base all'applicazione |
| Forma dell'alloggiamento | Rotondo / Quadrato / Rettangolare / A gradini / Personalizzato |
| Cavità | Cavità singola/multipla |
| Stampa di prova | 25-180T, a seconda dei requisiti degli utensili |
| Attrezzature di lavorazione | CNC / Elettroerosione / WEDM / Rettifica / Fresatura |
| Software di progettazione | AutoCAD/SolidWorks/UG/PROE |
| Trattamento superficiale | Lucidatura/Rivestimento/Placcatura/Personalizzato |
| Durata dell'utensile | Personalizzabile in base al materiale, alla geometria e al volume di produzione |
| Primo campione di prova | Disponibile per la verifica del cliente |
| OEM/ODM | Supportato |
| MOQ | 1 insieme |
| Confezione | Pellicola PE + custodia in legno per esportazione |
| Consegna | Circa 7-35 giorni, a seconda del progetto |
| Pagamento | T/T/L/C |
Le specifiche tecniche dipendono dal progetto. La costruzione finale dello stampo, la tolleranza, la capacità della pressa, lo spessore del materiale e i requisiti di durata dell'utensile vengono confermati durante la revisione tecnica.
Gli alloggiamenti elettrici spesso richiedono una combinazione dipareti profonde, raggi angolari piccoli, caratteristiche di montaggio, aperture, flange, strutture in rilievo e rapporti dimensionali controllati. Una corretta progettazione dello stampo è quindi essenziale per una produzione stabile.
METS valuta i seguenti fattori durante lo sviluppo degli utensili:
Il pezzo grezzo deve fluire dolcemente nella cavità dello stampo durante la trafilatura. Una resistenza eccessiva può provocare assottigliamenti o screpolature, mentre un controllo insufficiente può provocare grinze o instabilità dimensionali.
Per alloggiamenti elettrici più profondi, è possibile utilizzare più operazioni di disegno invece di forzare l'intera profondità in un'unica operazione. Il disegno in più fasi aiuta a distribuire la deformazione e a migliorare la stabilità della formatura.
I raggi del punzone e della matrice sono ottimizzati in base al tipo di materiale, allo spessore, alla geometria dell'alloggiamento e alla profondità di imbutitura per contribuire a ridurre le sollecitazioni localizzate.
Una pressione adeguata del premilamiera aiuta a controllare il flusso del materiale e a ridurre le grinze evitando un'eccessiva resistenza che potrebbe causare la rottura del materiale.
Una distanza adeguata è importante per la precisione dimensionale, il flusso del materiale, l'usura dell'utensile e la qualità della superficie finale.
Ulteriori operazioni come rifilatura, perforazione, punzonatura, goffratura, piegatura e formatura di flange possono essere incorporate nella soluzione di utensileria in base al design dell'alloggiamento elettrico.
METS è un produttore integrato che combinaprogettazione di stampi, produzione di utensili di precisione, stampaggio, imbutitura profonda e produzione di componenti metallici personalizzati.
DC53 è adatto per applicazioni impegnative di stampaggio e formatura in cui sono richieste migliore resistenza all'usura e tenacità. Può essere selezionato per stampi per alloggiamenti elettrici che richiedono prestazioni dimensionali stabili durante la produzione ripetuta.
SKD11 e D2 sono acciai per utensili comunemente utilizzati per applicazioni di stampaggio e formatura. Sono adatti per componenti che richiedono buona resistenza all'usura e stabilità dimensionale.
Gli acciai per utensili ad alta velocità come SKH-9 e SKH-51 possono essere presi in considerazione per aree ad alta usura o componenti specifici di taglio e formatura.
I materiali in carburo di tungsteno come YG15 e YG20 possono essere utilizzati per componenti selezionati di stampi ad alta usura in base ai requisiti di formatura e produzione.
La selezione del materiale finale viene determinata in base al materiale del pezzo, alla geometria, al volume di produzione, al carico di formatura, alle condizioni di usura e alla durata dell'utensile richiesta.
METS ha esperienza negli utensili per applicazioni di formatura di scatole di acciaio inossidabile e lamiera. Uno stampo progressivo di imbutitura o formatura può integrare operazioni di imbutitura, rifilatura e perforazione per produrre un involucro finito con dimensioni coerenti.
Per gli alloggiamenti elettrici leggeri, l'alluminio può essere lavorato mediante imbutitura profonda di precisione e utensili progressivi. Il processo di formatura può essere ottimizzato in base ai requisiti di qualità dell'alluminio, spessore, profondità di imbutitura, raggio angolare, lubrificazione e flusso del materiale.
METS fornisce gusci metallici stampati e imbutiti di precisione per applicazioni di sensori, con aperture personalizzabili, caratteristiche di montaggio e dettagli strutturali.
Gli utensili per imbutitura profonda di METS possono essere applicati anche a gusci e alloggiamenti metallici cilindrici. L'imbutitura profonda multistadio viene utilizzata quando la profondità o la geometria richiesta non può essere prodotta in modo efficiente in un'unica operazione di imbutitura.
Gli alloggiamenti elettrici richiedono più della semplice formatura della lamiera. Gli strumenti devono controllareflusso del materiale, precisione dimensionale, spessore della parete, geometria degli angoli e caratteristiche secondariedurante tutto il processo di formatura.
METS sviluppa stampi per imbutitura profonda personalizzati in base alle reali esigenze di produzione delle custodie elettriche. Dal disegno CAD iniziale, gli ingegneri possono valutare la profondità del disegno, lo spessore del materiale, la qualità del materiale, il rapporto di trafilatura, il raggio dell'angolo, il gioco di punzoni e matrici, i requisiti del portalamiera, il numero di fasi di trafilatura, i requisiti di rifilatura, le caratteristiche di perforazione e punzonatura, le specifiche della pressa, il volume di produzione e la durata prevista dell'utensile.
Uno stampo per imbutitura profonda progettato correttamente può ridurre le operazioni secondarie non necessarie e migliorare l'uniformità della produzione. Per i produttori di alloggiamenti elettrici, ciò può aiutare a ottenere:
Dimensioni stabili → Assemblaggio affidabile → Formatura coerente → Variazione di produzione ridotta
METS supporta l'intero processo di sviluppo degli utensili, compresa la revisione del progetto, la lavorazione meccanica, l'assemblaggio, la produzione di prova, la verifica dei campioni, la modifica e la consegna finale.
METS fornisce soluzioni personalizzate di stampi per imbutitura profonda in base a:
METS applica l'ispezione durante tutto il processo di sviluppo degli utensili.
Le informazioni sugli utensili pubblicate da METS indicano che gli inserti per matrice possono essere lavorati a macchina fino a circa± 0,002 mmdimensioni nelle applicazioni adeguate, mentre le tolleranze dimensionali del prodotto vengono stabilite in base al disegno del cliente e alla struttura del prodotto.
Dopo l'ispezione finale, lo stampo per imbutitura profonda è protetto da umidità, corrosione e danni dovuti al trasporto.
Il metodo di spedizione appropriato può essere selezionato in base alle dimensioni dell'utensile, al peso, alla destinazione, ai requisiti di consegna e alle preferenze del cliente.
SÌ. METS fornisce strumenti personalizzati basati su disegni 2D, file CAD 3D, campioni fisici o specifiche tecniche dettagliate.
I materiali tipici del pezzo da lavorare includono acciaio laminato a freddo, acciaio inossidabile, alluminio, rame e altre lamiere adatte. La scelta del materiale dipende dalla robustezza dell'alloggiamento elettrico, dalla resistenza alla corrosione, dalla conduttività, dal peso e dai requisiti di formatura.
SÌ. Gli utensili possono essere progettati per alloggiamenti rotondi, cilindrici, quadrati, rettangolari, a gradini, flangiati e altre geometrie personalizzate.
SÌ. A seconda della struttura del prodotto è possibile integrare trafilatura, rifilatura, punzonatura, perforazione, piegatura, goffratura e altre operazioni secondarie.
SÌ. L'attrezzatura può essere progettata in base alle specifiche della pressa del cliente, tra cui area di lavoro, corsa, tonnellaggio, altezza chiusa e altri parametri rilevanti.
A seconda dell'applicazione, METS può utilizzare DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 e altri materiali per utensili adatti.
La precisione dipende dalla caratteristica, dal materiale, dalla geometria, dal metodo di lavorazione e dalla tolleranza richiesta. Le informazioni sugli utensili per imbutitura profonda pubblicate da METS specificano la lavorazione ad alta precisione fino a circa 0,003 mm per le caratteristiche adatte dello stampo.
SÌ. È possibile organizzare lo stampaggio di prova dopo l'assemblaggio dell'attrezzatura in modo che i clienti possano verificare le dimensioni, la qualità della formatura e la compatibilità dell'assemblaggio prima dell'approvazione finale.
Il periodo di consegna dipende dalla complessità dello stampo, dal materiale, dalle dimensioni, dal numero di fasi di formatura e dalle esigenze del cliente. Le pagine dei prodotti METS specificano comunemente circa 7-35 giorni per progetti di utensili personalizzati.
SÌ. METS integra la progettazione e la produzione degli stampi con la produzione dello stampaggio, consentendo ai clienti di ottenere attrezzature e componenti metallici stampati personalizzati dalla stessa fonte di produzione.
SÌ. Sono disponibili servizi OEM e ODM per alloggiamenti elettrici personalizzati, matrici per imbutitura profonda, componenti stampati e relativi prodotti per la formatura dei metalli.
Si prega di fornire ilDisegno o campione 2D/3D, materiale, spessore del materiale, dimensioni dell'alloggiamento, volume di produzione annuale o stimato, tolleranza richiesta, trattamento superficiale e specifiche della macchina da stampase disponibile. Il nostro team di ingegneri può quindi valutare il processo di formatura e preparare un preventivo per gli utensili.
Se hai bisogno di uninvolucro elettrico in acciaio inossidabile, alloggiamento dell'alimentatore in alluminio, guscio del sensore, scatola di controllo, alloggiamento relativo al motore o altro involucro metallico personalizzato, METS può sviluppare gli utensili per imbutitura profonda corrispondenti in base alle vostre esigenze di prodotto.
Inviaci il tuoDisegno 2D, file CAD 3D o campione fisicoper la revisione tecnica e il preventivo degli utensili.
METS - Produttore di matrici per imbutitura profonda di precisione e stampaggio di metalli